HeadPowder, un proveedor líder de soluciones para el manejo de polvo, se especializa en sistemas de transporte de polvo en fase diluida a presión negativa. Esta tecnología está diseñada para transportar eficientemente polvos finos y materiales a gran escala a largas distancias con la menor pérdida de presión y consumo de energía posible. El sistema funciona creando una atmósfera de presión negativa dentro de la línea de transporte, lo que atrae el material desde la fuente y lo transporta hasta el destino. Este método es particularmente efectivo para aplicaciones que requieren una transferencia de material limpia y sin polvo, como en las industrias farmacéutica, alimentaria y química.

Principio de funcionamiento de los sistemas de transporte de polvo en fase diluida a presión negativa

El corazón del sistema de transporte de polvo en fase diluida a presión negativa radica en su capacidad para generar un vacío o presión reducida dentro de la tubería. Al comenzar el sistema, el ventilador o soplador crea una zona de baja presión, lo que hace que el polvo fluya desde la tolva o bodega de almacenamiento hacia la línea de transporte. El material se suspende en la corriente de aire y se transporta hasta el punto de descarga. Los componentes clave incluyen un ventilador, una tolva con alimentador, una tubería de transporte y un filtro o ciclón para la separación del material. El sistema asegura que el polvo permanezca en fase diluida (es decir, suspendido en el aire) durante todo el proceso de transporte, lo que minimiza los obstrucciones y reduce el desgaste de la equipos. Este principio permite un transporte de material eficiente y confiable, incluso para materiales con baja fluidez o alto contenido de humedad.
Características clave de los sistemas de transporte de polvo en fase diluida a presión negativa
Uno de los principales beneficios de los sistemas de transporte de polvo en fase diluida con presión negativa es su capacidad para operar en un entorno limpio y libre de polvo. El sistema extrae el material desde la fuente, evitando emisiones de polvo y contaminación del área circundante. Esto lo hace ideal para industrias donde la pureza del producto es crítica, como la farmacéutica y el procesamiento de alimentos. Otra característica importante es el bajo consumo de energía en comparación con los sistemas de presión positiva. Al operar a presiones más bajas, el sistema reduce la energía necesaria para el transporte de material, lo que conduce a ahorros de costos y reducción de gastos operativos. Además, el sistema es altamente flexible y puede adaptarse a varios tipos de materiales y distancias de transporte. Puede manejar una amplia gama de tamaños de partículas y contenidos de humedad, lo que lo hace adecuado para diversas aplicaciones. El diseño modular del sistema permite una instalación y mantenimiento sencillas, con componentes que pueden ser reemplazados o mejorados según sea necesario. Esta adaptabilidad garantiza que el sistema pueda satisfacer las necesidades en constante cambio de las operaciones industriales.
Aplicaciones y beneficios en entornos industriales
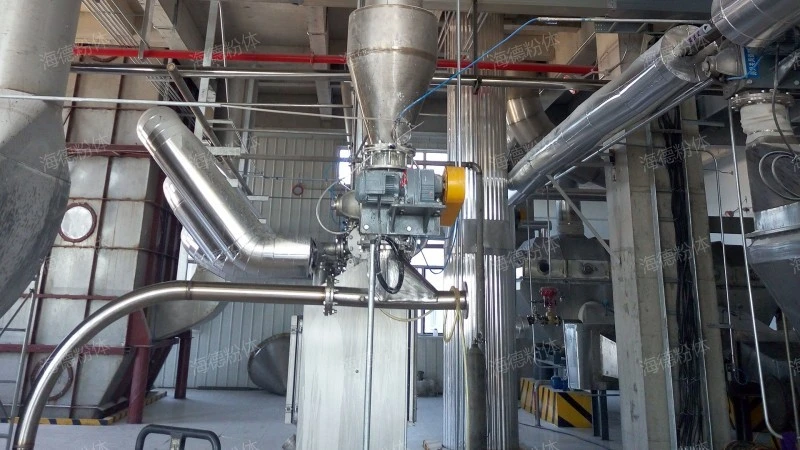

Los sistemas de transporte de polvo en fase diluida con presión negativa de HeadPowder se utilizan ampliamente en varios sectores industriales. En la industria farmacéutica, el sistema asegura que los polvos se transfieran sin contaminación, manteniendo la integridad del producto final. En la industria alimentaria, proporciona un proceso de transferencia higiénico y libre de polvo, cumpliendo con estrictos estándares regulatorios. La industria química se beneficia de la capacidad del sistema para manejar materiales abrasivos y corrosivos, reduciendo el desgaste de los equipos y prolongando la vida útil de los componentes de transporte. El sistema también mejora la seguridad en el lugar de trabajo al minimizar la exposición al polvo y prevenir derrames de material. Al utilizar un entorno de presión negativa, el sistema evita que el polvo escape al aire, reduciendo el riesgo de problemas respiratorios y contaminación ambiental. Esto lo hace una opción preferida para industrias donde la seguridad del trabajador y el cumplimiento ambiental son de suma importancia.
Ventajas técnicas y eficiencia
El sistema de transporte de polvo en fase diluida con presión negativa ofrece varias ventajas técnicas que contribuyen a su eficiencia y fiabilidad. El sistema funciona a presiones más bajas, lo que reduce la carga en la línea de transporte y los componentes, prolongando la vida útil. La operación en fase diluida garantiza que el material esté bien mezclado con el flujo de aire, evitando la aglomeración y asegurando tasas de flujo constantes. Esta consistencia es crucial para procesos que requieren un control preciso del material, como la mezcla y el tratamiento. El sistema también permite controlar la velocidad de transporte de manera variable, permitiendo que los operadores ajusten la velocidad de transporte según las características del material y los requisitos del proceso. Esta flexibilidad mejora la adaptabilidad del sistema a diferentes escenarios de producción. Además, el diseño compacto y los componentes modulares del sistema facilitan su integración en instalaciones industriales existentes, reduciendo el tiempo y costos de instalación. El uso de materiales de alta calidad y técnicas de fabricación avanzadas asegura que el sistema cumpla los más altos estándares de rendimiento y durabilidad.