Los sistemas no tripulados de alimentación y transporte de polvo representan una avanzación significativa en el manejo industrial de materiales, especialmente para aplicaciones que involucran polvo a granel. Estos sistemas están diseñados para automatizar el proceso de alimentación, transporte y distribución de polvo sin necesidad de intervención humana, mejorando así la eficiencia operativa, la seguridad y la consistencia. Como componente clave en diversas industrias como la farmacéutica, el procesamiento de alimentos y la fabricación química, comprender el principio de funcionamiento y las principales características de tales sistemas es crucial para optimizar los flujos de producción.

Principio de funcionamiento de los sistemas no tripulados de alimentación de polvo
El núcleo de un sistema no tripulado de alimentación de polvo radica en sus capacidades de manejo automatizado de materiales. Normalmente, estos sistemas constan de varios componentes integrados, incluyendo un tolva o contenedor de almacenamiento, un mecanismo de alimentación (como un alimentador de tornillo o válvula rotativa), un sistema de transporte (como un transportador neumático o mecánico) y hardware de control. El proceso comienza con el polvo almacenado en la tolva. Luego, el alimentador regula el flujo de polvo hacia el transportador, que lo transporta al destino deseado. Los sistemas avanzados pueden incorporar sensores y controles de automatización para ajustar la tasa de alimentación según la demanda en tiempo real, asegurando una entrega precisa y consistente de materiales. Esta automatización elimina la necesidad de mano de obra manual, reduciendo errores humanos y aumentando la fiabilidad operativa.
Características clave de los sistemas no tripulados de transporte de polvo
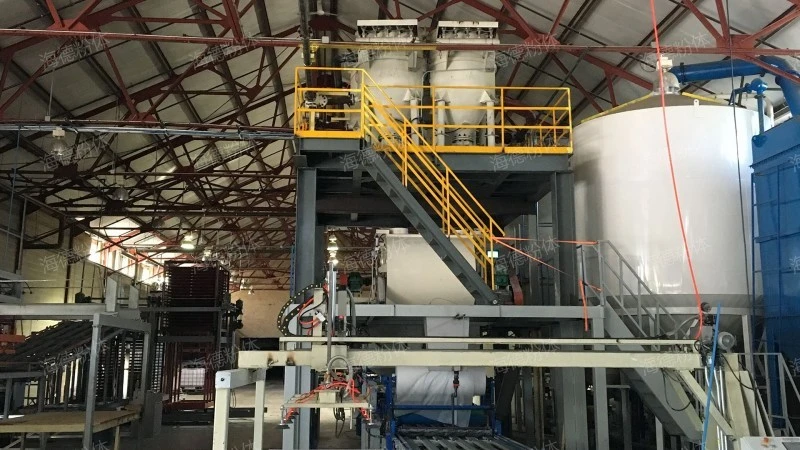
Los sistemas no tripulados de transporte de polvo se caracterizan por varias características distintivas que mejoran su rendimiento y aplicabilidad. Una de las principales características es la capacidad de manejar una amplia gama de tipos de polvo, desde polvos finos hasta materiales a granel, con mantenimiento mínimo. Los sistemas están diseñados para operar en un entorno de bucle cerrado, lo que ayuda a prevenir la contaminación y garantiza la pureza del producto. Además, estos sistemas suelen incluir herramientas avanzadas de monitoreo y diagnóstico que permiten el seguimiento en tiempo real del flujo de materiales y el rendimiento del sistema. Esto permite a los operadores identificar y resolver rápidamente cualquier problema, minimizando los tiempos de inactividad. Otra característica crítica es la integración de protocolos de seguridad, como mecanismos de parada de emergencia y protección contra sobrecarga, que cumplen con los estándares de la industria y garantizan la seguridad en el lugar de trabajo. Los sistemas también están diseñados para escalabilidad, permitiendo que se expandan o modifiquen para satisfacer las crecientes necesidades de producción sin reconfiguraciones significativas.
Aplicaciones y beneficios en entornos industriales
Los sistemas no tripulados de alimentación y transporte de polvo tienen amplias aplicaciones en múltiples industrias. Por ejemplo, en el sector farmacéutico, estos sistemas se utilizan para manejar ingredientes activos farmacéuticos (APIs) y excipientes con alta precisión, asegurando el cumplimiento de estrictas regulaciones de calidad y seguridad. En la industria alimentaria, facilitan el manejo de polvos de grado alimenticio, manteniendo la higiene y evitando la contaminación cruzada. De manera similar, en la industria química, estos sistemas se emplean para transportar productos químicos a granel, reduciendo el riesgo de exposición a materiales peligrosos. Los beneficios de implementar tales sistemas son múltiples. Desde el punto de vista de la productividad, la automatización reduce los costos laborales y aumenta el rendimiento. Desde la perspectiva del control de calidad, las tasas de alimentación constantes y los sistemas de bucle cerrado minimizan la variabilidad del material, logrando una mayor calidad del producto. Además, la reducción del manejo manual mejora la seguridad en el lugar de trabajo al eliminar el riesgo de inhalación de polvo y otros riesgos ocupacionales.

Visión general de la empresa: Shandong HeadPowder Engineering Co., Ltd.
En la vanguardia de las soluciones de automatización industrial, Shandong HeadPowder Engineering Co., Ltd. se especializa en el diseño, fabricación e integración de avanzados sistemas de manejo de polvo. Con un fuerte compromiso con la innovación y la satisfacción del cliente, la empresa se ha posicionado como un proveedor líder de tecnologías de alimentación y transporte de polvo sin operadores. La experiencia de HeadPowder radica en desarrollar soluciones personalizadas adaptadas a las necesidades específicas de cada cliente, asegurando un rendimiento óptimo y fiabilidad. Las instalaciones de la empresa están ubicadas en Shandong, China, donde utiliza tecnología de vanguardia y equipos de ingeniería expertos para ofrecer productos de alta calidad. Al centrarse en la investigación y el desarrollo, HeadPowder continúa mejorando sus sistemas para cumplir con las demandas evolutivas de la industria, proporcionando a los clientes soluciones de vanguardia que mejoran la eficiencia operativa y la seguridad.