Los sistemas de manejo de polvo con bomba de contenedor son soluciones industriales avanzadas diseñadas para transportar eficientemente polvos a granel a largas distancias con precisión y fiabilidad. Este artículo explora el principio de funcionamiento central y las principales características de tales sistemas, ofreciendo información sobre sus mecanismos operativos y ventajas en diversas aplicaciones industriales.
Introducción a la empresa: Shandong HeadPowder Engineering Co., Ltd.
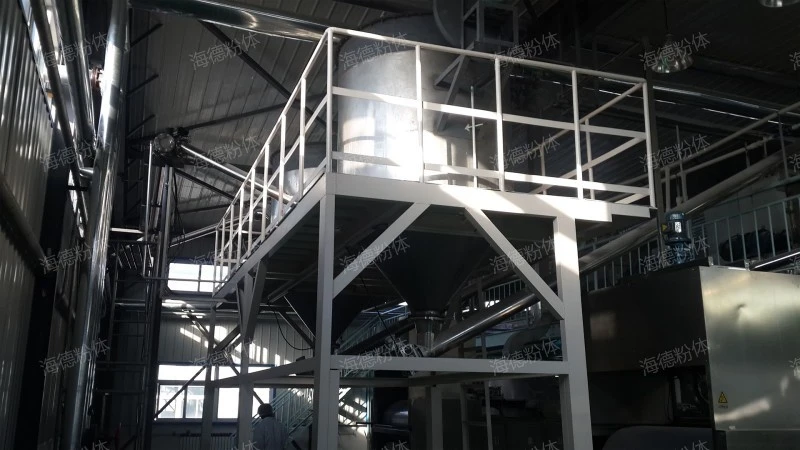
HeadPowder, un líder en el campo de la tecnología de manejo de polvo, se especializa en desarrollar y suministrar sistemas de bomba de contenedor de alta calidad. Con un fuerte compromiso con la innovación y la satisfacción del cliente, la empresa se ha establecido como un socio confiable para las industrias que requieren soluciones eficientes para el transporte de materiales a granel. Los sistemas de HeadPowder están diseñados para satisfacer las diversas necesidades de sectores como la minería, el procesamiento químico, el procesamiento alimentario, entre otros, asegurando un rendimiento óptimo y durabilidad en entornos exigentes.

Principio de funcionamiento del sistema de manejo de polvo con bomba de contenedor
El principio de funcionamiento del sistema de manejo de polvo con bomba de contenedor se basa en el uso de un tolva y un mecanismo de bomba para crear un diferencial de presión que impulsa el material polvo. El sistema generalmente consta de una tolva de almacenamiento donde se guarda el polvo a granel, una cámara de bomba que alberga las partes móviles y una salida de descarga para el material. Cuando el sistema se activa, la bomba crea un vacío o presión dentro de la cámara, extrayendo el polvo de la tolva hacia la bomba. Luego, la bomba utiliza una acción rotativa o recíproca para empujar el polvo a través de la línea de descarga hasta el punto de destino. Este proceso es continuo y puede controlarse para ajustar la velocidad de flujo y la presión según sea necesario, asegurando una entrega precisa del material.
Características clave de los sistemas de manejo de polvo con bomba de contenedor
Los sistemas de bombas de barriles ofrecen varias características distintivas que los hacen ideales para una amplia gama de aplicaciones industriales. Una de las principales ventajas es su capacidad para manejar polvos abrasivos y corrosivos sin causar desgaste o daños en los componentes del sistema. La robusta estructura de la bomba y el tolite garantizan durabilidad a largo plazo, reduciendo los costos de mantenimiento y el tiempo de inactividad. Además, estos sistemas proporcionan alta eficiencia en el transporte de materiales, con pérdida mínima de material y tasas de flujo constantes. El diseño modular permite una fácil integración en las líneas de producción existentes, y el control de flujo ajustable permite una dosificación precisa, lo cual es crucial para procesos que requieren cantidades exactas de material. Otra característica destacada es la capacidad del sistema para operar en un ciclo cerrado, evitando emisiones de polvo y manteniendo un entorno de trabajo limpio. Esto es especialmente importante en industrias donde la calidad del aire y la seguridad son de vital importancia.
Aplicaciones y beneficios en entornos industriales

Los sistemas de manejo de polvo de bombas de barriles se utilizan ampliamente en diversas industrias debido a su versatilidad y eficacia. En la industria minera, se usan para transportar mineral y otros materiales a granel desde los contenedores de almacenamiento hasta las plantas de procesamiento. En el procesamiento químico, estos sistemas manejan eficientemente materias primas y productos terminados, asegurando flujos de producción fluidos. La industria de procesamiento alimentario se beneficia del diseño higiénico de los sistemas, lo que previene contaminación y mantiene la calidad del producto. Los beneficios de usar sistemas de bombas de barriles incluyen una mayor productividad, reducción de costos laborales y mejor seguridad en el lugar de trabajo. Al automatizar el proceso de manejo de polvo, las industrias pueden lograr un mayor rendimiento y costos operativos más bajos, haciendo que estos sistemas sean una inversión valiosa para la eficiencia operativa a largo plazo.
Conclusión
Los sistemas de manejo de polvo para bombas de Bin son soluciones industriales sofisticadas que combinan ingeniería avanzada con diseño práctico para satisfacer las necesidades del transporte moderno de materiales a granel. Con su práctico principio de funcionamiento y características completas, estos sistemas ofrecen ventajas significativas en comparación con métodos tradicionales como el transporte neumático o los transportadores de banda. HeadPowder, como fabricante líder, continúa innovando y mejorando sus productos para proporcionar a los clientes las mejores soluciones posibles para sus necesidades de manejo de polvo. Al comprender el principio de funcionamiento y las características de estos sistemas, las industrias pueden tomar decisiones informadas para mejorar su eficiencia operativa y alcanzar sus objetivos de producción.